推动智慧工厂加速发展的因素,主要有三部分,分别为战略升级、工厂发展以及低碳减耗。
2020年,中国GDP总量突破100万亿元。其中工业新增GDP达31.3亿元,占中国经济总量的30.8%。帮助制造业实现数字化转型可以有效提升工厂生产效率,重塑中国工业在国际上的竞争优势。
在一系列的政策扶持下,2020年中国智慧工厂市场规模8560亿元,预计未来几年中国智慧工厂保持10%以上的年均增速,到2025年,中国智慧工厂市场规模将超1.4万亿元。
生产效率提升38%、能源利用率提高16%、运营成本降低21%、产品不良率减少26%、产品研制周期缩短35%,这是中国智慧工厂试点项目所呈现的数据。
站在利益的角度上评估,智慧工厂可以为企业创造巨大的商业价值,这也是推动制造业数字转化型的关键动力。
优化能源消耗,降低碳排放是推动双碳规划的关键因素。作为碳排放最高的行业之一,若制造行业可以借助数字科技的力量完成节能减耗,将成为推动碳达峰和碳中和进程的重要因素。
通过智慧工厂试点的数据反馈分析,实施了数字化的工厂可以有效降低能源消耗,缓解中国碳排放过高的压力。
智慧工厂是一个复杂且庞大的工程,目前只有汽车、工程机械、电子、物流仓储等新兴行业成为工厂数字化的先行者(市场占比分别为42.4%、29.8%、9.5%、6.2%)。未来,在政策驱动和市场趋势的双重推动下,更多的制造行业将加入数字化工厂转型的阵营中。
智能硬件是智慧工厂的基础,而信息化建设才是智慧工厂的核心。信息化软件让传统制造业从单一直线流程式运营模式升级为多维度互动式结构,从产品研发、生产、管理等各方面赋能,重新定义了工厂的制造流程。
在整个智慧工厂的落地建设中,可总体划分为:基础管理信息化、工厂车间数字化、工厂数据可视化3大部分。
数据是整个智慧工厂建设中的核心,也是传统工厂效率低下、管理繁琐的原因所在。在工厂的运转过程中,会产生设计、生产制造、质量检测、仓储物流、人员管理等多维度数据。当工厂对数据进行采集、加工、分析后,即可对人、设备、订单、质量、物流等进行互联,建立工厂网络,实现全过程透明可追溯。
这些数据,即来自ERP、MES、APS、WMS等应用系统。比如制造执行MES系统,上接ERP下接PLC程控器、数据采集、条形码等设备,搭配MRP排产计划,可以高效地将计划落地执行。
企业可以根据自身的应用场景,完成基础信息化建设,还可以建立数据管理流程与制度,并定期检查数据管理执行情况。
生产效率和产品质量关系着工厂的产出与效益,是智慧建设中的重要环节。提高生产效率,需要从设备监测入手,覆盖进货、生产加工、装配、出货全流程,通过合理的生产安排,减少设备等待时间,释放出最高的产能。
质量检测的数字化流程包含质量标准设置、智能检测、数据记录、异常告警,工厂可根据自身的发展情况实施优化方案。质量检测的目的是通过检测结果帮助设计环节进行优化,才可以不断降低产品不良率,节省运营成本。
此外,工厂还需要打造视频监控系统、智慧照明系统、智能安防系统、智能门禁打卡系统等完善工厂的安全系数,以最快速度处理异常事件。
如果用血液形容数据对于智慧工厂的重要性,那么对数据进行有效管理,才能保证工厂的健康发展。
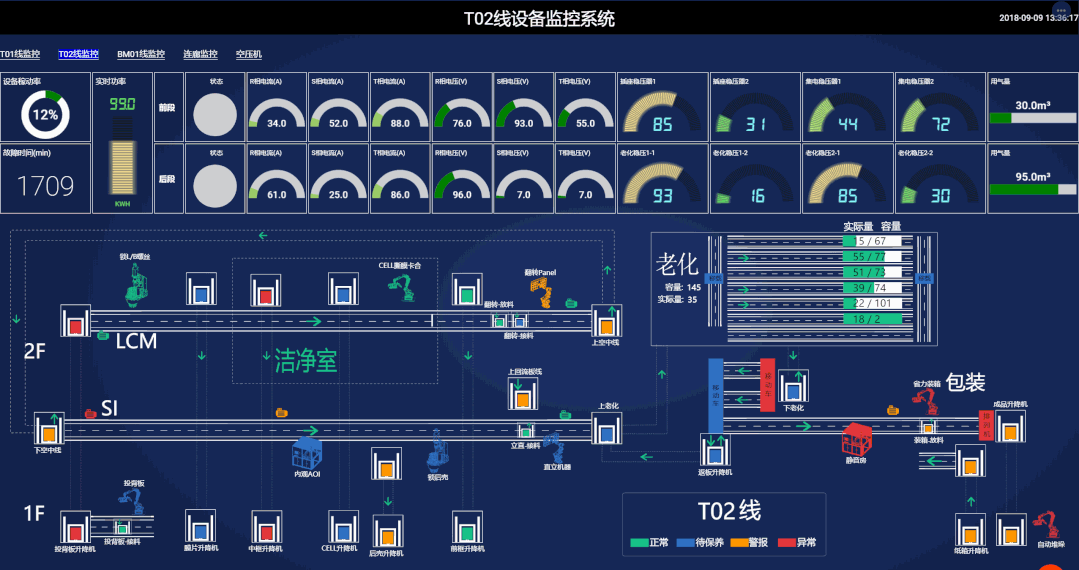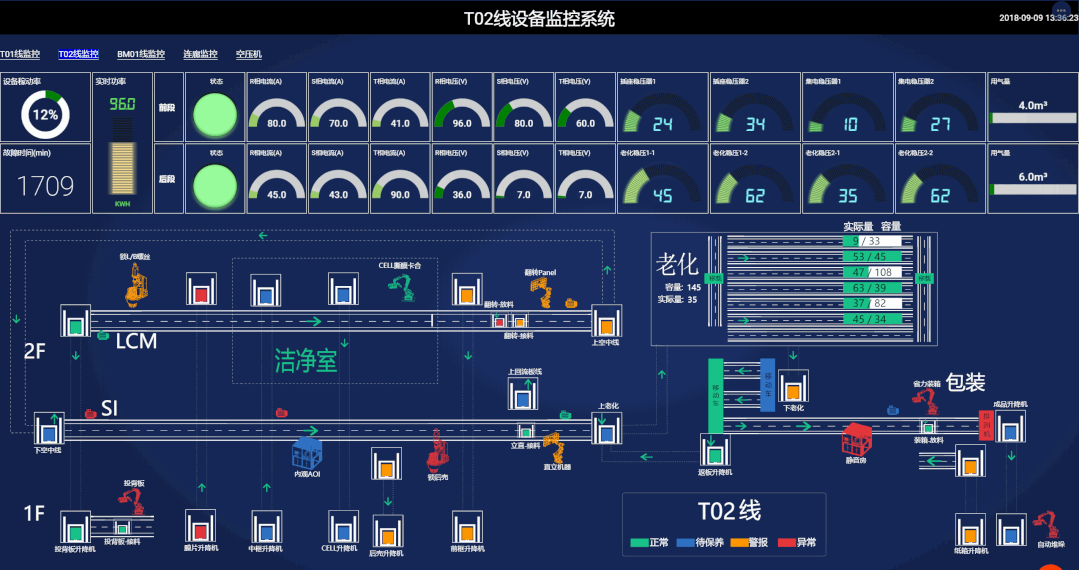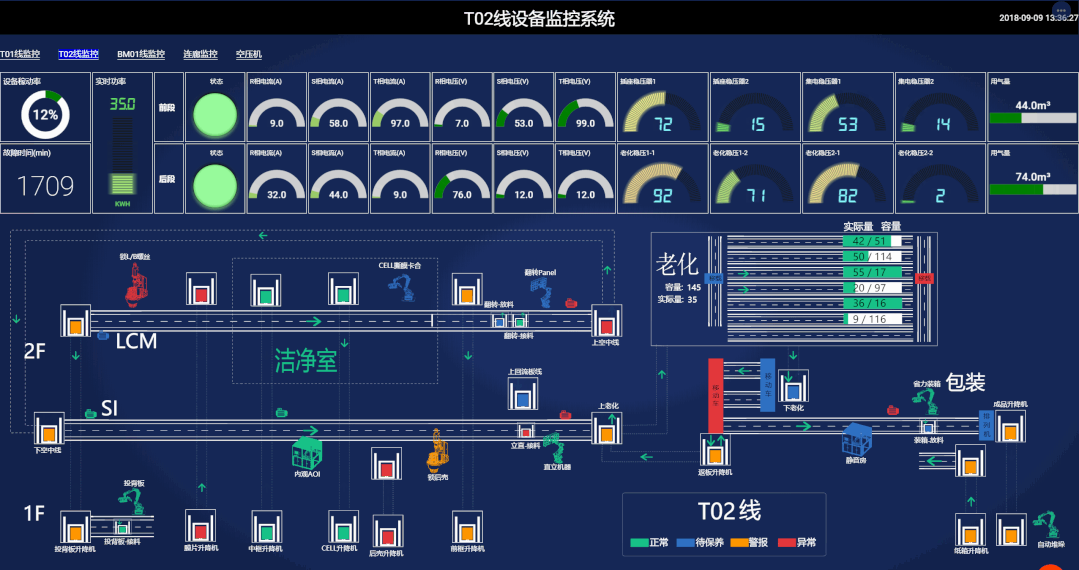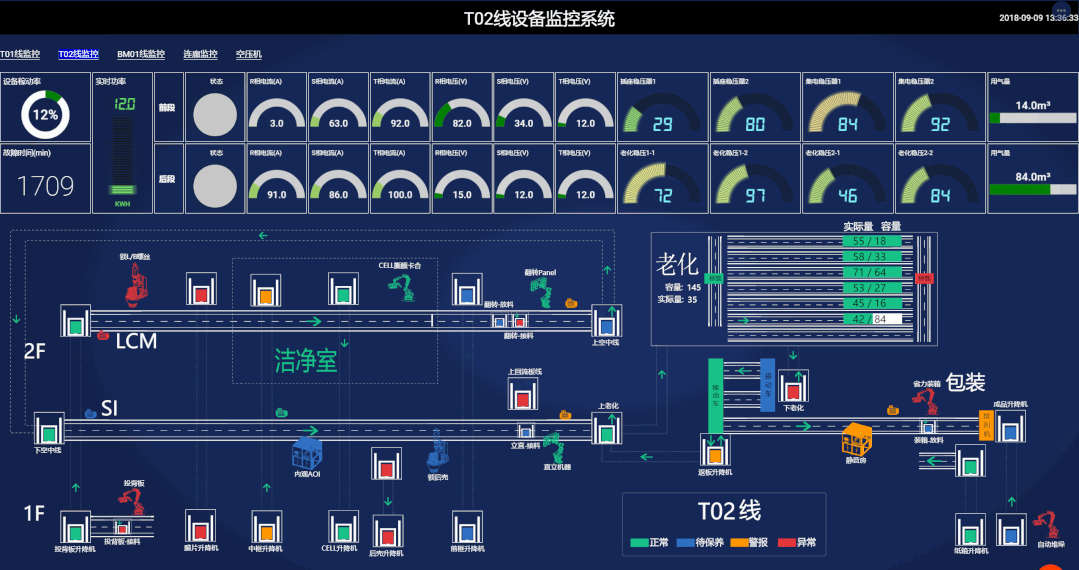
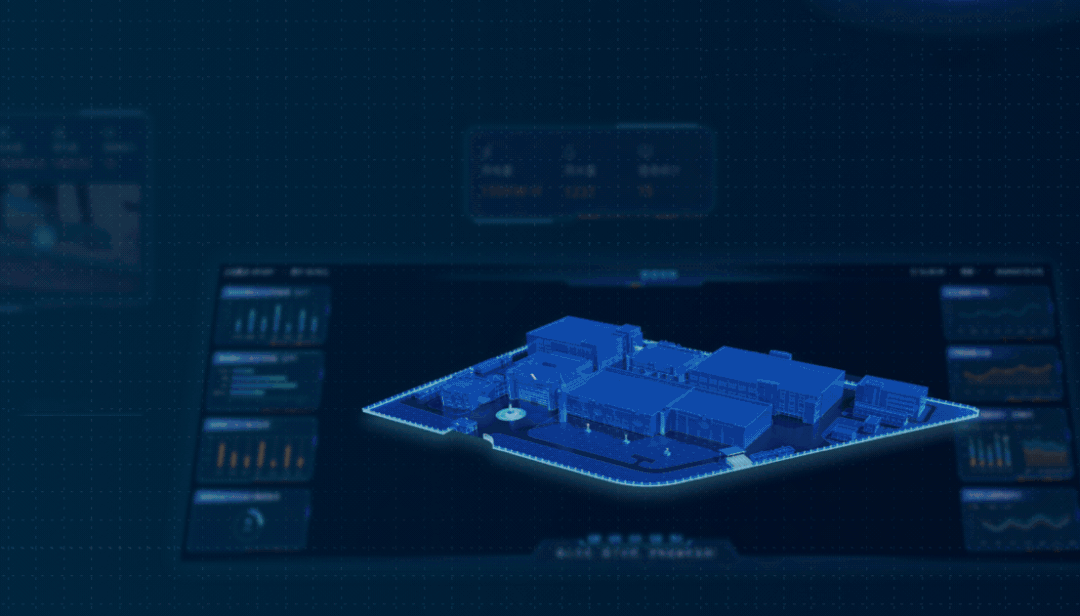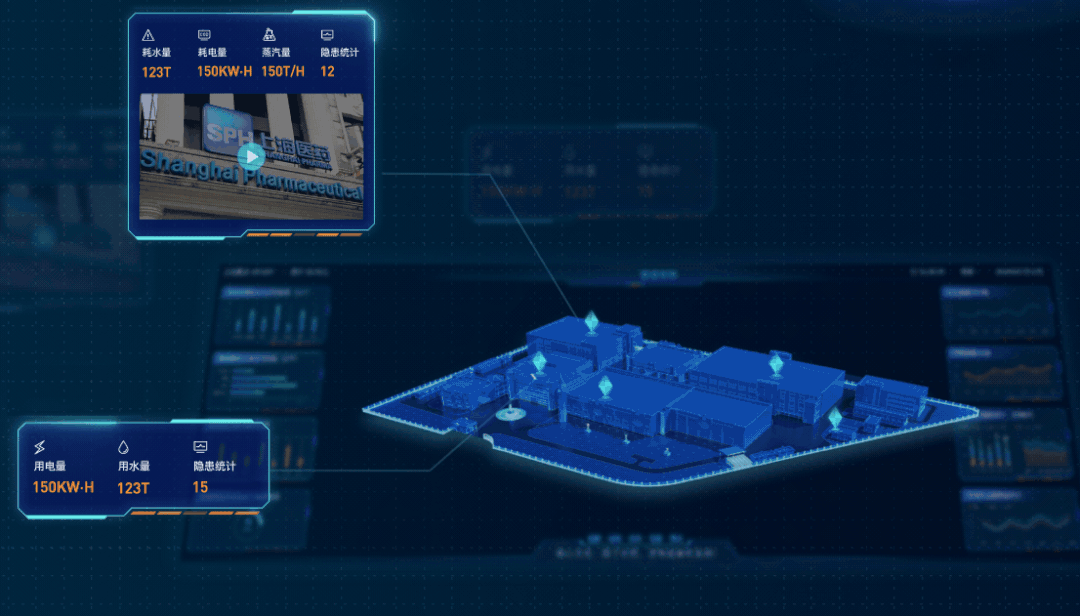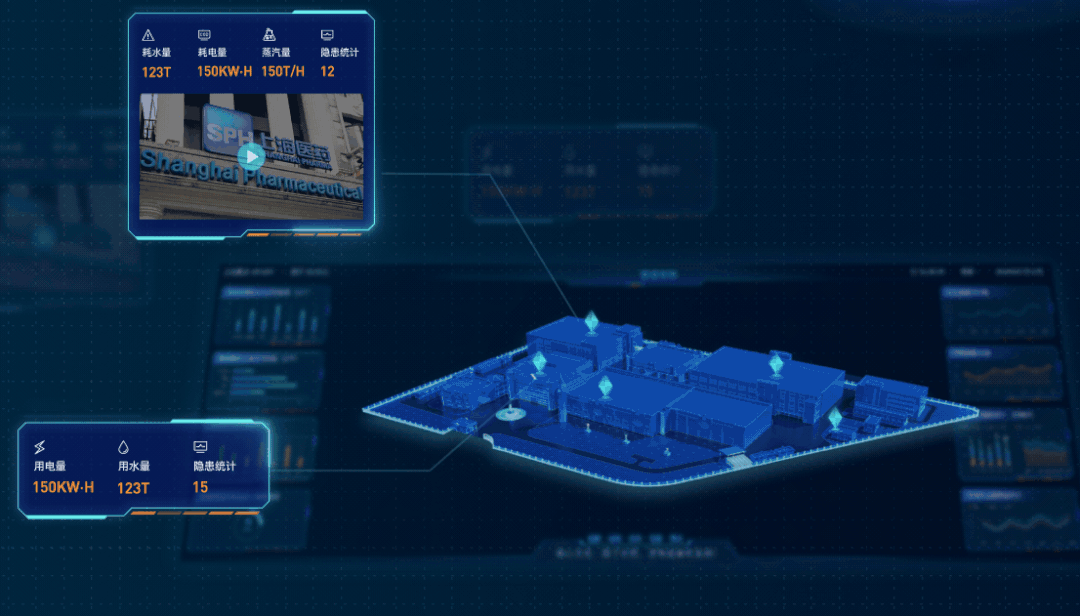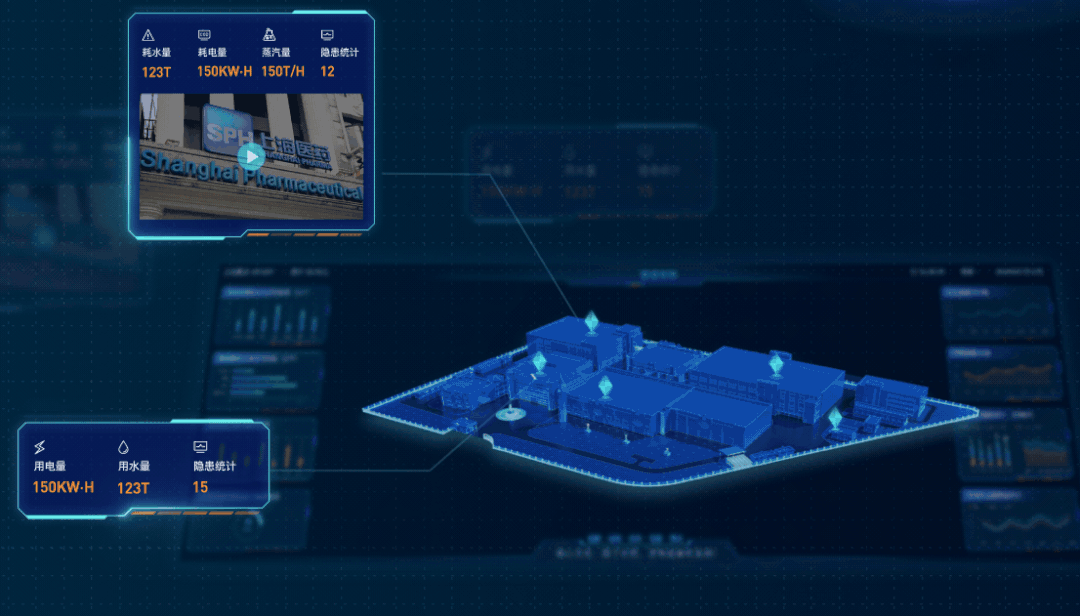
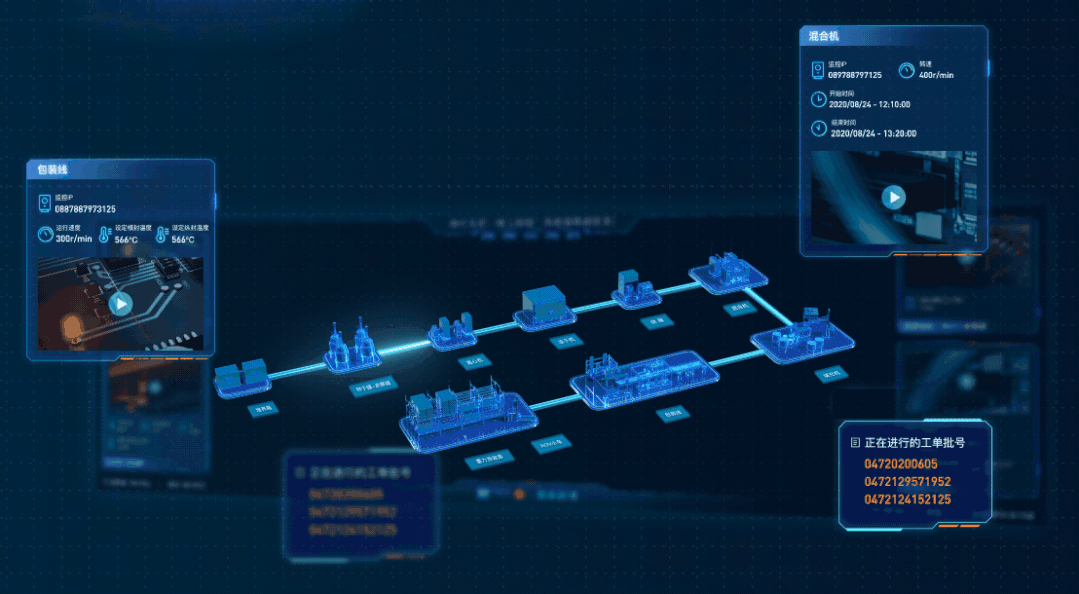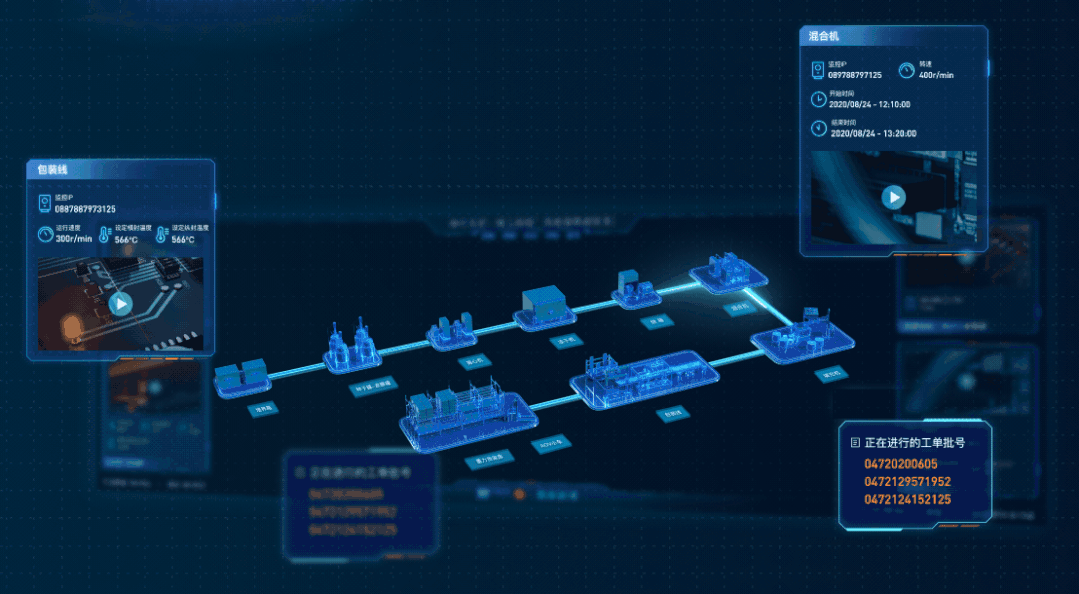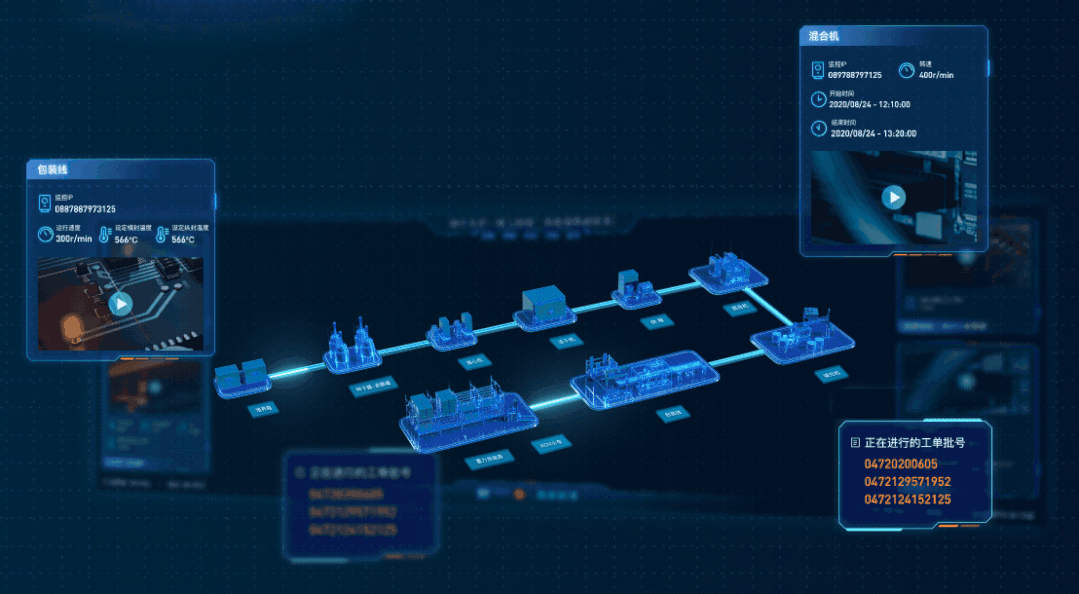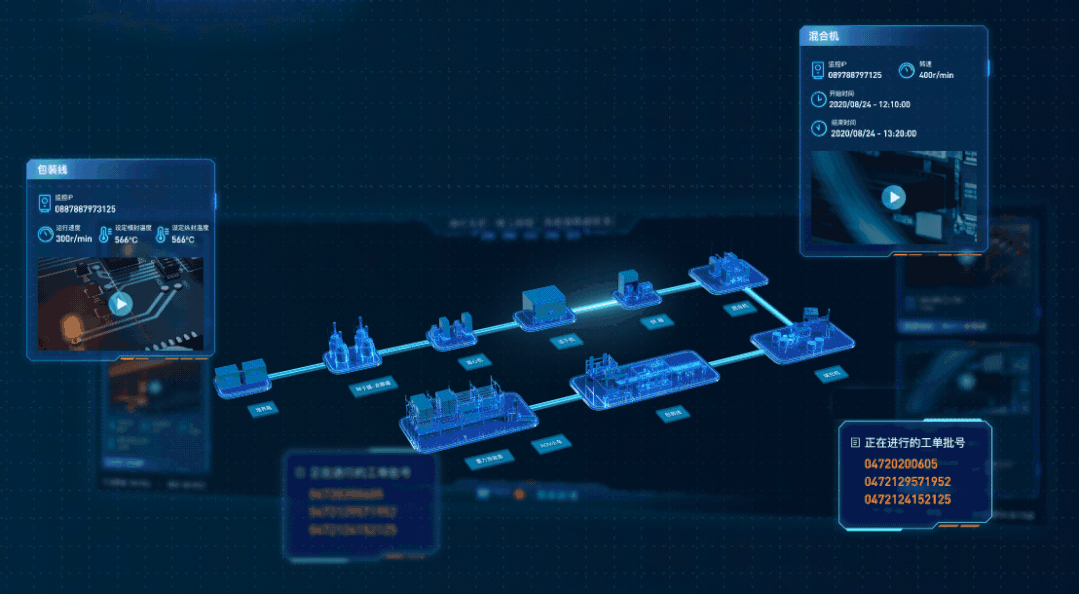
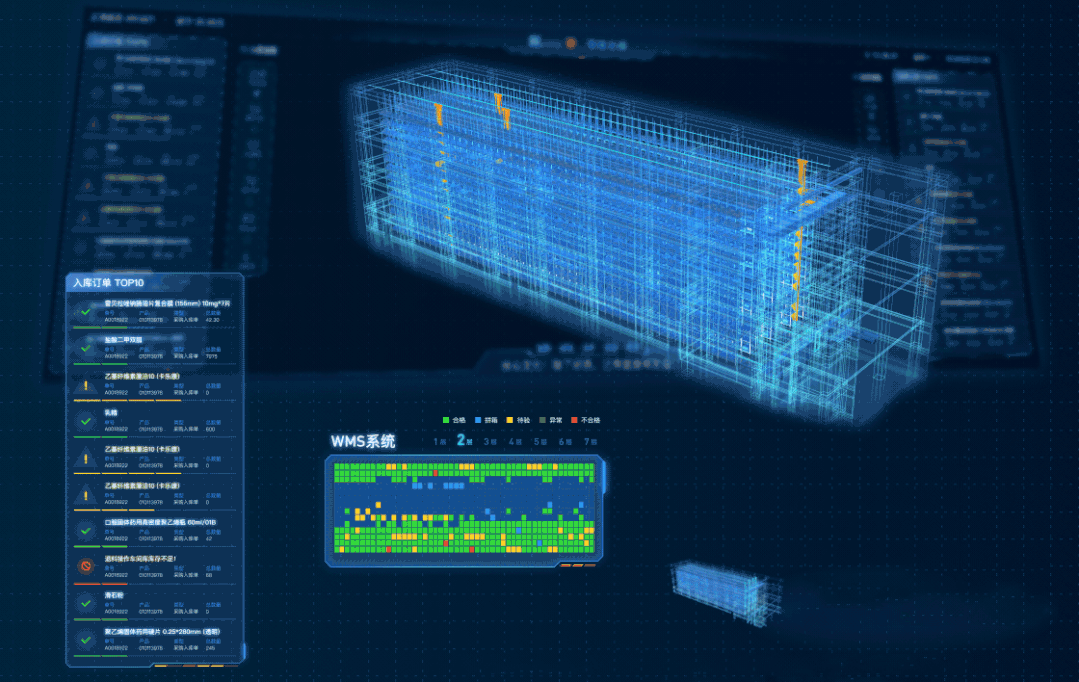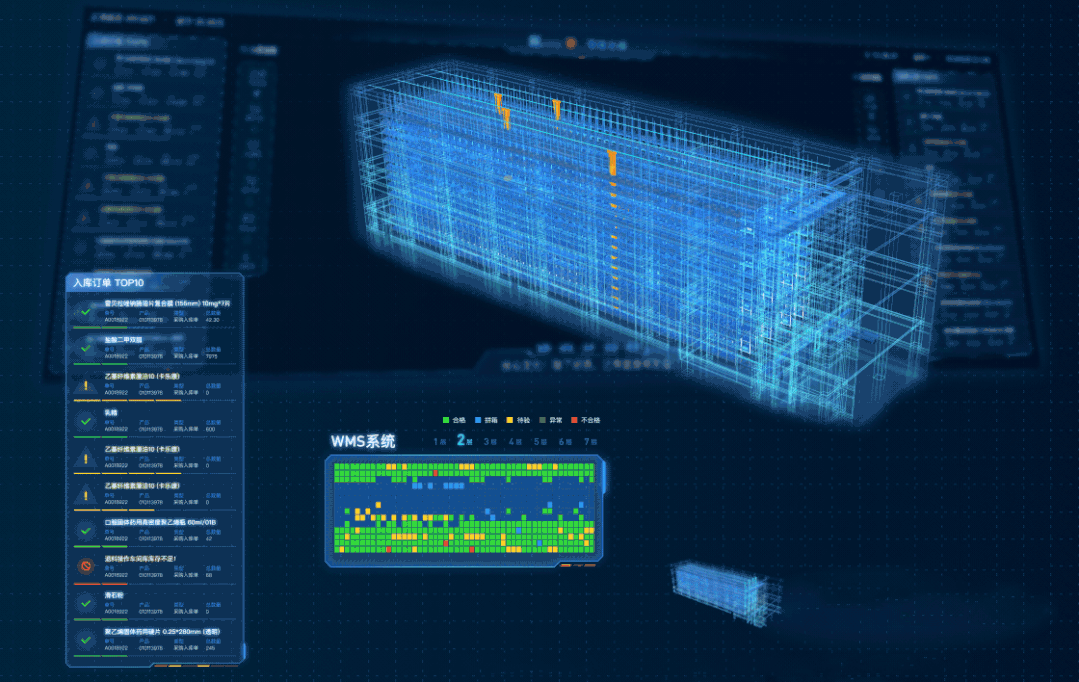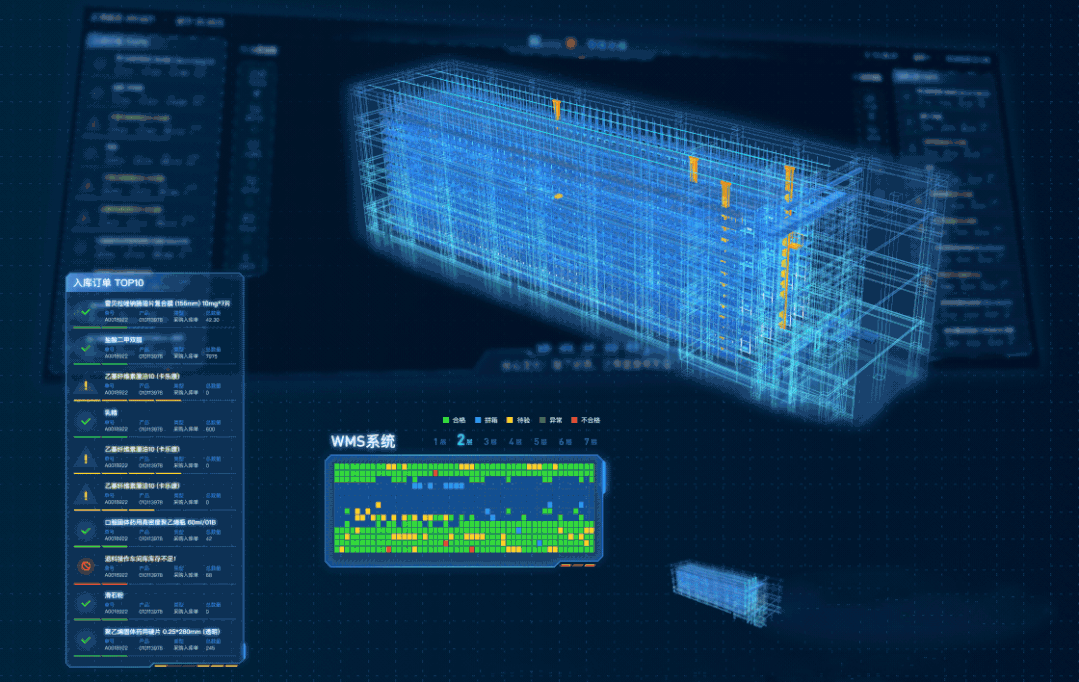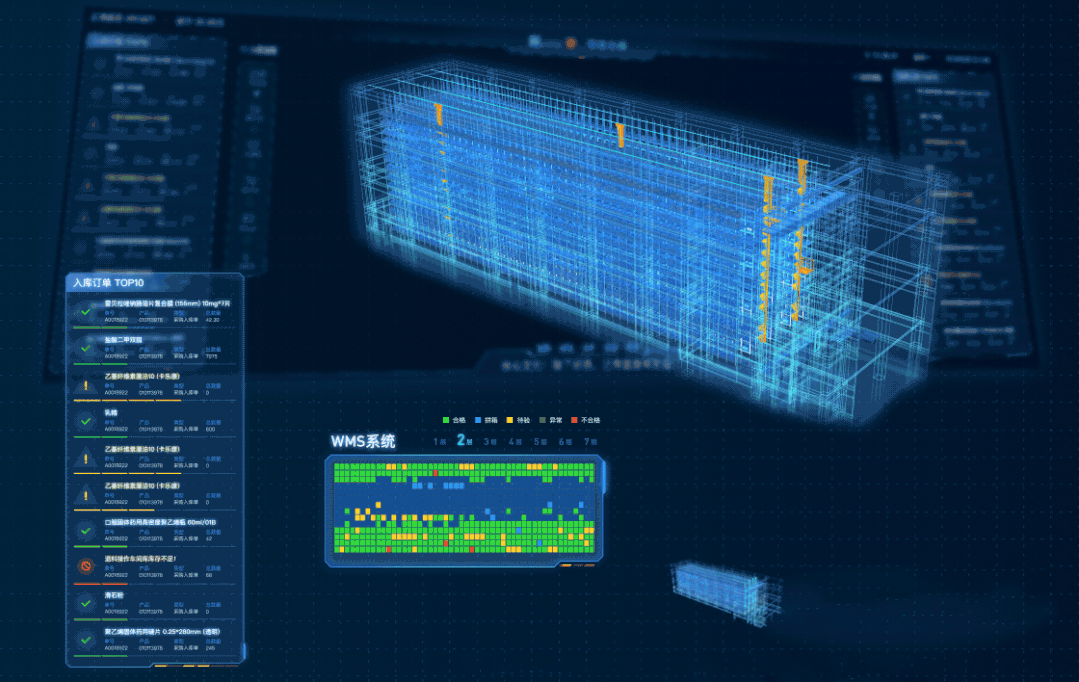
由于工厂涉及生产、质量、安全、人员等多维度数据,基于数字孪生技术打造的“可视化运营中心”就成了数据管理中的有力支撑。
通过物联网与大数据对工厂的各个环节进行数据采集,并实时进行计算,以高阅读性的可视化动态报表呈现在管理者面前,让管理者随时了解生产状态,完成生产监控、人员巡查、质量检测、工厂安防、人脸识别、能耗监测、异常告警等全流程闭环管理,建立低碳减耗、提前预测、透明追溯、分层管理运营机制,全面实现精细化、动态化、可视化管理,提高工厂安全生产效率与产品质量,打造以数据为支撑的智慧工厂运营模式。